- สมบูรณ์
- ชื่อผลิตภัณฑ์
- คำหลัก
- รูปแบบผลิตภัณฑ์
- สรุปข้อมูลผลิตภัณฑ์
- รายละเอียดผลิตภัณฑ์
- การค้นหาข้อความแบบเต็ม


หมวดจำนวน:0 การ:บรรณาธิการเว็บไซต์ เผยแพร่: 2569-09-15 ที่มา:เว็บไซต์


ในด้านวิศวกรรมความแม่นยำและการประกันคุณภาพ (QA) การใช้เครื่องมือวัดที่ไม่ได้สอบเทียบจะทำให้เกิดความเสี่ยงในการปฏิบัติงานที่รุนแรง แม้แต่การเบี่ยงเบนในระดับจุลภาคก็ยังส่งผลต่อความสมบูรณ์ของผลิตภัณฑ์ การจัดการกับความคลาดเคลื่อนในช่วงแรกเหล่านี้ไม่ได้เป็นเพียงการแก้ไขทางเทคนิคเท่านั้น โดยกำหนดพื้นฐานที่จำเป็นสำหรับกระบวนการผลิตที่เชื่อถือได้และเป็นไปตามข้อกำหนด เมื่อผู้ปฏิบัติงานเพิกเฉยต่อขากรรไกรที่ไม่ตรงแนว พวกเขาเสี่ยงต่อการส่งต่อส่วนประกอบที่ไม่ตรงตามข้อกำหนดลงในสายการผลิต คู่มือนี้จะสรุปอย่างชัดเจนว่าคุณสามารถจัดการกับความท้าทายในการสอบเทียบเหล่านี้ได้อย่างไร เราจะกล่าวถึงการระบุความเบี่ยงเบนเริ่มต้นด้วยสายตา คุณจะได้เรียนรู้การใช้สูตรแก้ไขอย่างมีประสิทธิภาพระหว่างการปฏิบัติงานในแต่ละวัน สุดท้ายนี้ เราจะสำรวจวิธีการพิจารณาว่าเมื่อใดที่เครื่องมือที่มีอายุมากจำเป็นต้องเปลี่ยนหรือทำให้เป็นมาตรฐาน การเรียนรู้ขั้นตอนเหล่านี้ให้เชี่ยวชาญทำให้มั่นใจได้ว่าโปรโตคอลการวัดของคุณยังคงแม่นยำ ทำซ้ำได้ และเชื่อถือได้อย่างลึกซึ้ง
ต้นทุนของความไม่ถูกต้อง: ข้อผิดพลาดเป็นศูนย์ที่ไม่ได้รับการแก้ไขนำไปสู่ความล้มเหลวของ QA แบบผสมและการผลิตที่ไม่เป็นไปตามข้อกำหนด
โปรโตคอลการระบุ: การระบุข้อผิดพลาดที่เป็นศูนย์บวกและลบจำเป็นต้องมีการตรวจสอบสเกลหลักและสเกลเวอร์เนียด้วยภาพที่เป็นมาตรฐาน
ตรรกะการแก้ไข: การวัดที่แม่นยำต้องอาศัยการปฏิบัติตามสูตรอย่างเคร่งครัด: การอ่านค่าจริง = การอ่านค่าที่วัดได้ - (ข้อผิดพลาดเป็นศูนย์)
การตัดสินใจด้านเครื่องมือ: ข้อผิดพลาดทางกลที่เป็นศูนย์อย่างต่อเนื่องเป็นตัวบ่งชี้สำคัญที่โรงงานต้องประเมินการซ่อมแซมเครื่องมือที่มีอยู่ เทียบกับการอัพเกรดเป็นทางเลือกในการสอบเทียบอัตโนมัติแบบดิจิทัล
ความแปรปรวนระดับไมโครมิลลิเมตรจะเรียงกันอย่างรวดเร็วไปสู่ข้อบกพร่องระดับมหภาค คุณอาจวัดส่วนประกอบสำคัญของเครื่องยนต์ไม่ถูกต้องเพียงเศษเสี้ยวเล็กๆ ข้อผิดพลาดเพียงครั้งเดียวนี้มักจะนำไปสู่การปฏิเสธชิ้นส่วนโดยสมบูรณ์ นอกจากนี้ยังอาจทำให้เกิดความล้มเหลวในการตรวจสอบการปฏิบัติตามข้อกำหนดขั้นรุนแรงระหว่างการตรวจสอบคุณภาพอีกด้วย การผลิตสมัยใหม่ไม่มีที่ว่างสำหรับมิติที่คลุมเครือ เมื่อทีมล้มเหลวในการตรวจสอบพื้นฐานของพวกเขา ชุดการผลิตทั้งหมดต้องเผชิญกับการทิ้งที่มีราคาแพง
ความเป็นจริงทางกลมักทำให้เกิดปัญหาการจัดตำแหน่งเหล่านี้เมื่อเวลาผ่านไป การสึกหรอของกรามเกิดขึ้นตามธรรมชาติจากการใช้วัสดุแข็งซ้ำๆ ทุกวัน ความผันผวนของอุณหภูมิสิ่งแวดล้อมยังทำให้ส่วนประกอบโลหะขยายตัวหรือหดตัว สภาพการเก็บรักษาที่ไม่เหมาะสมจะทำให้กลไกการเลื่อนที่ละเอียดอ่อนเสียหายมากขึ้น การทำเครื่องมือหล่นแม้แต่ครั้งเดียวอาจทำให้การวางแนวการวัดไม่ตรงแนวอย่างถาวร ผู้ปฏิบัติงานจะต้องเข้าใจช่องโหว่ทางกายภาพเหล่านี้
โปรโตคอลการวัดที่เชื่อถือได้ต้องมีเกณฑ์ความสำเร็จที่เข้มงวด ขั้นแรก คุณต้องมีความสามารถในการทำซ้ำสูงระหว่างกะและผู้ใช้ที่แตกต่างกัน ประการที่สอง การวัดของคุณต้องรักษาความสามารถในการตรวจสอบย้อนกลับตามมาตรฐานอุตสาหกรรมที่เป็นที่ยอมรับ ประการที่สาม ความสม่ำเสมอของผู้ปฏิบัติงานยังคงมีความสำคัญต่อการประกันคุณภาพโดยรวม เราต้องฝึกอบรมทีมให้จัดการเครื่องมืออย่างเท่าเทียมกัน ควรใช้แรงกดเท่ากันและอ่านตาชั่งจากมุมเดียวกัน การกำหนดองค์ประกอบของมนุษย์ให้เป็นมาตรฐานจะช่วยลดความเบี่ยงเบนของมิติที่ไม่คาดคิดให้เหลือน้อยที่สุด
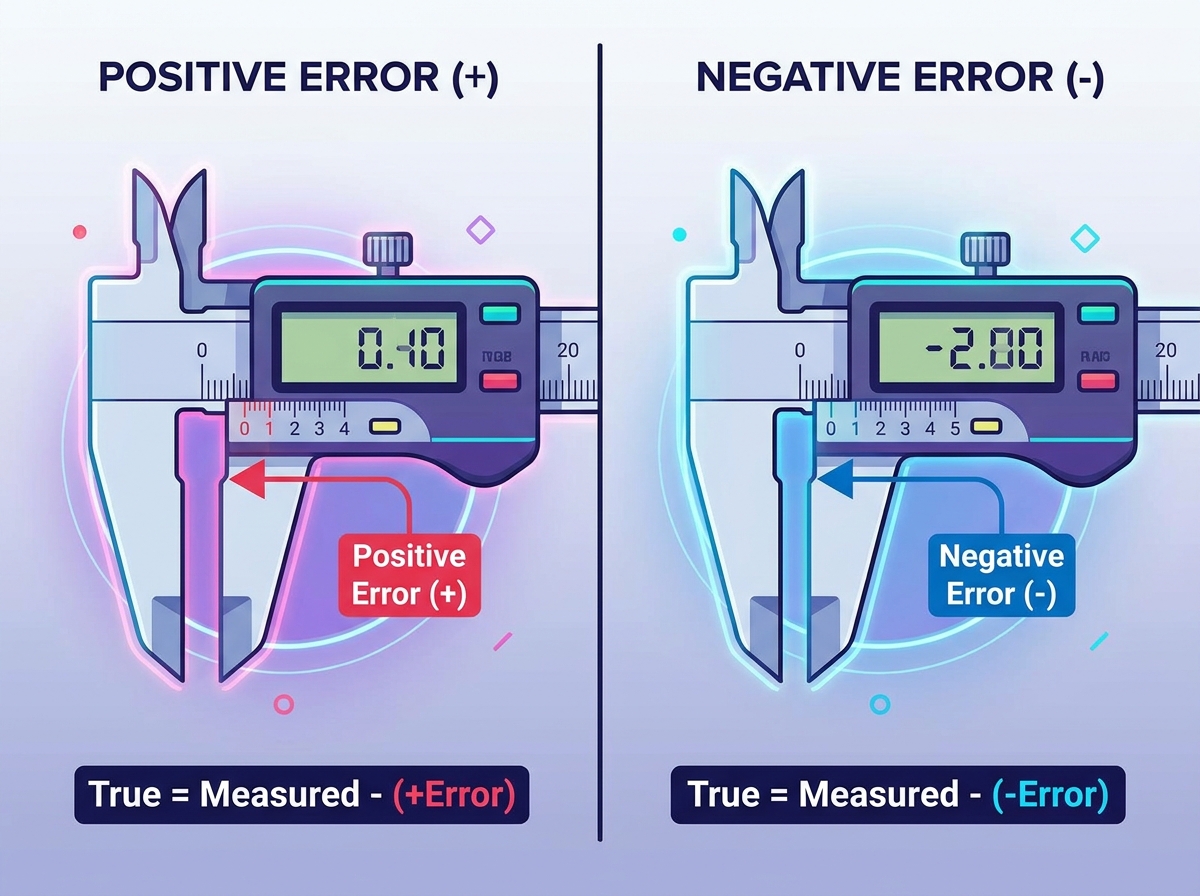
ก่อนที่จะตรวจสอบสิ่งใดๆ คุณต้องสร้างมาตรฐานให้กับกิจวัตรการตรวจสอบล่วงหน้าของคุณ การข้ามขั้นตอนการเตรียมการเหล่านี้มักทำให้เกิดการอ่านค่าที่ผิดพลาด เครื่องมือที่มีความแม่นยำจำเป็นต้องมีสภาพแวดล้อมที่มีการควบคุมเพื่อการประเมินที่แม่นยำ คุณควรปฏิบัติตามขั้นตอนบังคับต่อไปนี้ก่อนกะงานทุกครั้ง
เช็ดหน้าวัดให้สะอาดโดยใช้ผ้าที่ไม่เป็นขุย
ขจัดคราบน้ำมัน สารหล่อเย็น หรือฝุ่นโลหะที่หลงเหลืออยู่
ปิดกรามเบา ๆ โดยใช้ล้อนิ้วหัวแม่มือ
ใช้แรงกดปิดที่ถูกต้องโดยไม่ต้องบังคับโลหะเข้าด้วยกัน
ล็อคอุปกรณ์เบาๆ หากจำเป็นสำหรับการตรวจสอบด้วยสายตา
การเบี่ยงเบนเชิงบวกเกิดขึ้นภายใต้สภาพการมองเห็นที่เฉพาะเจาะจง คุณจะสังเกตเห็นเครื่องหมายศูนย์บนสเกลเลื่อนวางอยู่ทางด้านขวาของสเกลหลักเป็นศูนย์ ซึ่งหมายความว่าเครื่องมือจะอ่านค่าที่มากกว่าศูนย์เมื่อขากรรไกรปิดสนิท หากคุณเพิกเฉยต่อสิ่งนี้ ทุกการวัดครั้งต่อไปจะสูงเกินจริง
ในทางกลับกัน การเบี่ยงเบนเชิงลบจะแสดงสัญญาณภาพที่แตกต่างออกไป เครื่องหมายศูนย์บนสเกลเลื่อนจะอยู่ทางด้านซ้ายของสเกลหลักเล็กน้อย แสดงว่าเครื่องมืออ่านค่าได้ต่ำกว่าศูนย์เมื่อปิดสนิท การไม่สามารถจับผลลัพธ์นี้ได้คือการประเมินขนาดที่แท้จริงของชิ้นงานของคุณต่ำเกินไปอย่างต่อเนื่อง
เมื่อหาปริมาณความเบี่ยงเบนที่แน่นอนนี้ ให้อาศัยเครื่องหมายเฉพาะของ สเกล ดูส่วนต่าง ๆ อย่างใกล้ชิด ค้นหาเครื่องหมายบนสเกลเลื่อนที่ตรงกับเครื่องหมายบนสเกลหลักอย่างสมบูรณ์ คูณจำนวนหารเฉพาะนี้ด้วยจำนวนที่น้อยที่สุดของเครื่องดนตรี การคำนวณนี้ให้ค่าตัวเลขที่แม่นยำของการเบี่ยงเบน เมตริกเวอร์เนียร์คาลิเปอร์
ผลลัพธ์ที่แม่นยำขึ้นอยู่กับการใช้สูตรสากลทั้งหมด คุณต้องจดจำและใช้สมการต่อไปนี้: การอ่านค่าจริง = การอ่านค่าที่วัดได้ - (ข้อผิดพลาดเป็นศูนย์) คุณลบค่าเบี่ยงเบนพื้นฐานเสมอ อย่างไรก็ตาม คุณต้องรวมเครื่องหมายทางคณิตศาสตร์ (บวกหรือลบ) ในระหว่างการคำนวณ กฎง่ายๆ นี้ป้องกันข้อผิดพลาดร้ายแรงในการตัดเฉือน
ให้เราดำเนินการทางคณิตศาสตร์สำหรับสถานการณ์เชิงบวก สมมติว่าอุปกรณ์ของคุณแสดงค่าเบี่ยงเบน +0.02 มม. ขณะอยู่นิ่ง คุณวัดแท่งเหล็กที่ 15.05 มม. คุณลบค่าบวกเพื่อป้องกันการประมาณค่าสูงไป คณิตศาสตร์มีลักษณะดังนี้: 15.05 มม. - (+0.02 มม.) = 15.03 มม. ขนาดที่แท้จริงของคุณคือ 15.03 มม.
ตอนนี้ให้พิจารณาสถานการณ์เชิงลบ ลองนึกภาพเครื่องมือแสดงความเบี่ยงเบน -0.03 มม. คุณวัดส่วนประกอบอื่นที่ 20.10 มม. คุณลบค่าลบ การลบค่าลบอย่างมีประสิทธิภาพหมายความว่าคุณกำลังบวกมัน นี้จะช่วยป้องกันการประเมินต่ำไป คณิตศาสตร์คือ: 20.10 มม. - (-0.03 มม.) = 20.13 มม. เราแก้ไขการขาดดุลที่ซ่อนอยู่ได้สำเร็จ
การให้ความรู้แก่ผู้ปฏิบัติงานทำหน้าที่เป็นการป้องกันขั้นสุดท้ายจากข้อมูลที่ไม่ดี คุณต้องเชื่อมโยงคณิตศาสตร์การแก้ไขนี้เข้ากับพื้นฐานของ การอ่านค่าเวอร์เนียร์คาลิเปอร์ โดยตรง ผู้เข้ารับการฝึกอบรมมักจะต่อสู้ดิ้นรนในช่วงแรก บางครั้งพวกเขาก็บวกเมื่อควรลบ บางครั้งพวกเขาก็ชดเชยเป็นสองเท่าเพราะพวกเขาสับสนกับสัญญาณเชิงลบ การฝึกฝนอย่างสม่ำเสมอจะสร้างความมั่นใจ เมื่อผู้ปฏิบัติงานระบุ ข้อผิดพลาดเป็นศูนย์ของเวอร์เนียคาลิเปอร์ ได้สำเร็จ จะช่วยปกป้องห่วงโซ่การผลิตทั้งหมดจากเศษซากที่มีราคาแพง
สถานการณ์ | สถานะพื้นฐานเริ่มต้น | การอ่านองค์ประกอบดิบ | สูตรประยุกต์ | มิติที่แท้จริงขั้นสุดท้าย |
|---|---|---|---|---|
ข้อผิดพลาดเชิงบวก | +0.04 มม | 50.20 มม | 50.20 - (+0.04) | 50.16 มม |
ข้อผิดพลาดเชิงลบ | -0.02 มม | 12.50 มม | 12.50 - (-0.02) | 12.52 มม |
การสอบเทียบที่สมบูรณ์แบบ | 0.00 มม | 35.15 มม | 35.15 - (0.00) | 35.15 มม |
การประเมินอายุการใช้งานของเครื่องมือต้องอาศัยความซื่อสัตย์สุจริตจากผู้จัดการ QA การแก้ไขทางคณิตศาสตร์ด้วยตนเองทำงานได้อย่างสมบูรณ์แบบสำหรับการตรวจสอบเป็นครั้งคราว อย่างไรก็ตาม มันเสี่ยงเกินไปสำหรับสายการผลิตที่มีปริมาณมาก เมื่อผู้ปฏิบัติงานวัดชิ้นส่วนหลายร้อยชิ้นในแต่ละวัน ความเหนื่อยล้าทางจิตใจก็เพิ่มมากขึ้น ช่างเครื่องที่เหนื่อยล้าจะคำนวณการปรับค่าเชิงลบในที่สุด เมื่อการแก้ไขพื้นฐานด้วยตนเองใช้เวลานานเกินไป คุณจะข้ามเกณฑ์ที่จำเป็นต้องอัปเกรด
การประเมินแบบจำลองแบบดั้งเดิมและแบบจำลองดิจิทัลเกี่ยวข้องกับหลายมิติ คุณสมบัติส่งผลโดยตรงต่อผลลัพธ์ของคุณ โมเดลดิจิทัลมีความสามารถในการทำให้เป็นศูนย์ทันที คุณกดปุ่มและหน้าจอจะปรับเทียบทันที เครื่องมือแบบดั้งเดิมบังคับให้คุณทำการแก้ไขทางคณิตศาสตร์ด้วยตนเองทุกครั้ง เครื่องมือดิจิทัลช่วยขจัดข้อผิดพลาดในการคำนวณของมนุษย์โดยสิ้นเชิง
ความสามารถในการปรับขนาดสนับสนุนอุปกรณ์สมัยใหม่เป็นอย่างมาก พิจารณาความเร็วของการวัดในการทดสอบชุดใหญ่ หน้าจอดิจิตอลช่วยให้อ่านค่าได้ทันที เครื่องชั่งแบบดั้งเดิมจำเป็นต้องมีการจัดตำแหน่งการมองเห็นอย่างระมัดระวังภายใต้แสงที่ดี เมื่อประเมินการปฏิบัติตามข้อกำหนด เครื่องมือที่ทันสมัยจะชนะอย่างง่ายดาย ความสามารถในการบันทึกข้อมูลช่วยให้สามารถส่งออกไปยังซอฟต์แวร์ QA ได้โดยตรง สิ่งนี้จะสร้างแนวทางกระดาษที่สมบูรณ์แบบสำหรับการรายงาน ISO การบันทึกแบบดั้งเดิมอาศัยบันทึกที่เขียนด้วยลายมือ
ใช้ตรรกะการคัดเลือกที่ชัดเจนเมื่อเลือกเครื่องมือทดแทน มองหาระดับ IP67 เพื่อให้แน่ใจว่าสามารถต้านทานน้ำหล่อเย็นและฝุ่นบนพื้นโรงงานที่สมบุกสมบัน ต้องการใบรับรองการสอบเทียบที่ผ่านการรับรองจากผู้ผลิต ประเมินอายุการใช้งานแบตเตอรี่และพอร์ตข้อมูลขาออก อย่าเพิ่งซื้อตัวเลือกที่ถูกที่สุด ลงทุนในอุปกรณ์ที่ตรงกับอันตรายต่อสิ่งแวดล้อมเฉพาะของคุณ
หมวดหมู่การประเมินผล | การใช้เครื่องมือแบบแมนนวลแบบดั้งเดิม | เครื่องมือวัดแบบดิจิตอล |
|---|---|---|
วิธีการทำให้เป็นศูนย์ | การประยุกต์ใช้สูตรทางคณิตศาสตร์ด้วยตนเอง | ปุ่มปรับเทียบอิเล็กทรอนิกส์แบบสัมผัสเดียว |
ความเร็วในการทดสอบแบบแบตช์ | ช้า; ต้องมีการจัดตำแหน่งและการคำนวณด้วยภาพ | เร็ว; การอ่านค่าด้วยภาพทันทีบนหน้าจอ |
การปฏิบัติตามข้อกำหนดและการบันทึก | การเขียนด้วยลายมือด้วยตนเอง มีความเสี่ยงสูงที่จะเกิดข้อผิดพลาดในการถอดความ | การส่งออกข้อมูลอัตโนมัติ การตรวจสอบย้อนกลับ ISO ได้อย่างราบรื่น |
ความทนทานต่อสิ่งแวดล้อม | สูงมาก; ไม่มีอุปกรณ์อิเล็กทรอนิกส์ที่จะล้มเหลว | ต้องมีระดับ IP67 สำหรับการป้องกันน้ำหล่อเย็น/ฝุ่น |
ความเป็นจริงของการนำไปปฏิบัติมักเกี่ยวข้องกับการต่อสู้กับธรรมชาติของมนุษย์ การจัดการกับอุปสรรคของการบังคับใช้การตรวจสอบด้วยตนเองยังคงเป็นอุปสรรค์ที่ใหญ่ที่สุดของคุณ เจ้าหน้าที่รีบเร่งเพื่อเริ่มกะงานของตน พวกเขามักจะข้ามการตรวจสอบพื้นฐานเพื่อประหยัดเวลา คุณต้องรวมการตรวจสอบเหล่านี้เข้ากับขั้นตอนการทำงานรายวันได้อย่างราบรื่น ทำให้กระบวนการตรวจสอบไม่ยุ่งยากเท่าที่จะเป็นไปได้
การลดความเสี่ยงต้องมีการตรวจสอบจากภายนอก เราขอแนะนำโปรโตคอลสำหรับการสอบเทียบโดยบุคคลที่สามเป็นระยะๆ ทีมภายในสามารถพัฒนาจุดบอดได้ ห้องปฏิบัติการมาตรวิทยาภายนอกจะตรวจสอบว่าการตรวจสอบภายในของคุณยังคงถูกต้อง พวกเขาจัดเตรียมบล็อกเกจหลักและออกใบรับรองอย่างเป็นทางการ การตรวจสอบภายนอกนี้ช่วยให้มาตรฐานภายในของคุณมีความซื่อสัตย์และเข้มงวด
การนำไปใช้และการฝึกอบรมจะกำหนดความสำเร็จในระยะยาวของคุณ ร่างรายการตรวจสอบการฝึกอบรมที่เรียบง่ายและสามารถตรวจสอบได้สำหรับช่างเครื่องใหม่ ตรวจสอบให้แน่ใจว่าได้ปฏิบัติตามขั้นตอนการปฏิบัติงานมาตรฐาน (SOP) โดยไม่เบี่ยงเบน รายการตรวจสอบที่ดีจะป้องกันไม่ให้เกิดนิสัยที่ไม่ดี
จัดเตรียมบล็อกเกจหลักเฉพาะสำหรับเวิร์กสเตชันทุกเครื่อง
จัดทำเอกสารการตรวจสอบพื้นฐานก่อนเริ่มกะเช้า
ต้องมีการตรวจสอบครั้งที่สองหลังจากทำหล่นหรือกระแทกอุปกรณ์
บันทึกการเบี่ยงเบนที่สำคัญทั้งหมดในฐานข้อมูลการบำรุงรักษาที่ใช้ร่วมกัน
ตรวจสอบเทคนิคของผู้ปฏิบัติงานทุกเดือนเพื่อให้แน่ใจว่ามีแรงกดดันในการปิดที่เหมาะสม
การตรวจสอบความเบี่ยงเบนพื้นฐานเริ่มต้นยังคงเป็นขั้นตอนที่ไม่สามารถต่อรองได้ในการควบคุมคุณภาพที่แม่นยำ การข้ามการตรวจสอบด้วยภาพที่สำคัญนี้จะทำให้ชุดการผลิตทั้งหมดของคุณเสียหาย แม้แต่โรงงานผลิตที่ทันสมัยที่สุดก็ยังต้องอาศัยหลักการวัดพื้นฐานเหล่านี้
คุณต้องยอมรับเมทริกซ์การตัดสินใจที่เข้มงวด ฝึกอบรมพนักงานของคุณอย่างกว้างขวางเพื่อคำนวณและแก้ไขความคลาดเคลื่อนเล็กน้อยอย่างแม่นยำ อย่างไรก็ตาม คุณต้องเปลี่ยนเครื่องมือที่มีการสึกหรอทางกลอย่างรุนแรงอย่างเป็นระบบด้วย การจัดแนวขากรรไกรที่ไม่ตรงอย่างต่อเนื่องทำให้เกิดความเสี่ยงในการปฏิบัติงานที่ยอมรับไม่ได้ การอัปเกรดเป็นโซลูชันดิจิทัลที่ทันสมัยมักจะปลอดภัยกว่าสำหรับสภาพแวดล้อมที่มีปริมาณมาก
ดำเนินการทันที ตรวจสอบเครื่องมือวัดผล QA ปัจจุบันของคุณวันนี้ กำหนดนโยบายการตรวจสอบก่อนการวัดผลที่เป็นมาตรฐานรายวันในทุกกะ ความมุ่งมั่นของคุณต่อการตรวจสอบพื้นฐานเหล่านี้รับประกันความสมบูรณ์ของผลิตภัณฑ์ในระยะยาวและความไว้วางใจของลูกค้าที่ไม่เปลี่ยนแปลง
ตอบ: การสึกหรอของกลไกเป็นสาเหตุหลัก การเลื่อนซ้ำๆ จะทำให้ขากรรไกรโลหะสึกหรอ การทิ้งเครื่องมือจะทำให้ใบหน้าการวัดไม่ตรงแนวทันที นอกจากนี้ การขันสกรูล็อคแน่นเกินไปมักจะทำให้แคร่เลื่อนที่ละเอียดอ่อนบิดเบี้ยว ทำให้เกิดการเลื่อนพื้นฐานอย่างถาวร
ตอบ: คุณสามารถใช้สูตรการแก้ไขทางคณิตศาสตร์เพื่อปรับการอ่านค่าสุดท้ายของคุณได้ อย่างไรก็ตาม การซ่อมเครื่องมือทางกายภาพจำเป็นต้องเจียรกรามใหม่โดยมืออาชีพ กระบวนการตัดเฉือนนี้มีราคาแพงและไม่ค่อยคุ้มค่าเมื่อเทียบกับการซื้ออุปกรณ์ทดแทน
ตอบ: ความถี่ขึ้นอยู่กับปริมาณการใช้งานเป็นอย่างมาก เราแนะนำให้มีการตรวจสอบบล็อกเกจทุกวันก่อนเริ่มกะทุกครั้ง อุตสาหกรรมที่มีความแม่นยำสูงควรกำหนดให้มีการสอบเทียบอย่างเป็นทางการและมีเอกสารรับรองโดยห้องปฏิบัติการบุคคลที่สามที่ได้รับการรับรองอย่างน้อยปีละหนึ่งครั้ง
ตอบ: ไม่ แม้ว่าคาลิปเปอร์แบบดิจิทัลจะมีปุ่มปรับเทียบที่สะดวก แต่การสึกหรอของกรามยังคงเกิดขึ้น ถ้าขากรรไกรไม่ปิดขนานกัน ศูนย์อิเล็กทรอนิกส์จะไม่มีความหมายอะไร คุณยังต้องมีการตรวจสอบทางกายภาพเป็นประจำโดยใช้บล็อกเกจหลักเพื่อให้มั่นใจถึงความแม่นยำที่แท้จริง


